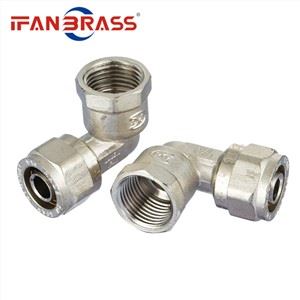
IFAN fabrica accessoris de compressió PEX de doble color DIN 16892 amb un control de qualitat estricte.
Cada muntatge inclou dos elements de color visibles diferents.
La segmentació de colors ajuda a identificar components durant la producció.
El cos exterior té normalment un color base brillant.
Els anells de segellat interior o de compressió utilitzen un to secundari.
La selecció de colors s’aplica en funció de la compatibilitat del material.
Els segments de muntatge s’enllacen permanentment durant el procés de muntatge.
La integració del color segueix el mateix motlle per a la uniformitat estructural.
Aquests accessoris conserven la força mecànica malgrat la variació del color.
La consistència dimensional es manté afectada pel disseny de doble color.
Composició de material i estabilitat del color
Ifan selecciona les barreges de polímer amb alta estabilitat UV i colorant.
Els polímers de base es combinen amb additius de colors duradors.
Els colorants s’introdueixen durant la fase d’extrusió de matèries primeres.
La barreja garanteix una pigmentació de tota la profunditat i no tenyit de superfície.
El color es manté coherent entre els lots i les proves de producció.
Les propietats mecàniques es conserven a diferents seccions de colors.
Els materials se sotmeten a la calefacció sense separació de colors ni esvaït.
El color es prova en condicions de l'envelliment artificial.
Tots els compostos estan lliures de contaminants del pigment metàl·lic.
Cada lot de muntatge és traçable per codi de fórmula de color.
Contrast visual i claredat estructural
El disseny de doble color millora la visibilitat de la part durant les inspeccions.
Cada secció de compressió es distingeix clarament pel to.
Les petxines exteriors i les mànigues interiors difereixen en la tonalitat.
Les superfícies d’aparellament són més fàcils de verificar sota la il·luminació.
Els acabats de doble to no afecten l’adherència ni s’ajusten.
Les transicions del color són llises i lliures de defectes de superfície.
Els motlles de producció mantenen els límits nítids entre les zones de pigment.
Les zones de colors s’alineen precisament amb àrees de disseny funcionals.
El contrast visual ajuda a determinar l’orientació de parts.
La geometria de muntatge es millora mitjançant una aplicació de colors consistent.

Tècnica d’injecció i modelat
Els accessoris de doble color es realitzen mitjançant modelat de coinjecció.
S'injecten seqüencialment dos materials en un motlle compartit.
El calendari per injecció s’ha de sincronitzar per evitar l’ordenació.
Els dos materials han de fusionar -se sense debilitat de la línia de costura.
La temperatura i la pressió del nucli es controlen estretament durant el procés.
El motlle inclou portes de precisió per a canals de doble flux.
Les taxes de contracció són equilibrades per als dos tipus de material.
Els temps de refrigeració s’optimitzen per mantenir un fort contrast visual.
La força d’enllaç es mesura al llarg de la interfície del color.
Les dades del procés es registren per controlar la qualitat.
Verificació dimensional i toleràncies lligades al color
Les regions de colors es mesuren per a toleràncies individuals.
Cada zona de colors es verifica dimensionalment per separat.
Les closques de colors exteriors segueixen les toleràncies estàndard.
Els anells interiors es mesuren per a la circularitat i la profunditat.
No és acceptable cap superposició ni excés entre colors.
Les eines de precisió confirmen transicions suaus entre zones de pigment.
La desalinització entre els colors pot indicar defectes de modelat.
Les dimensions de doble color es registren per a la traçabilitat.
Les unitats no conformes són rebutjades a l’etapa de comprovació visual.
Totes les mesures segueixen els estàndards de calibració ISO.
Integració de components de segellat
Els elements de segellat interior també poden incloure tons de color diferents.
Els segells coincideixen amb els components interiors per a la consistència del color.
Cada segell es comprova visualment contra l’alineació de l’habitatge.
Els segells es proven abans i després de l’enllaç de color.
La força de compressió no ha de distorsionar seccions de colors.
Les ranures del segell han de modelar -se amb precisió per a cada color.
Els anells de compressió són igualats amb el seu grup de muntatge.
Els recesos O-Ring han de romandre intactes després de doble modelat.
El color no ha de sagnar en canals de segellat.
Els conjunts finals se sotmeten a proves de resistència i de resistència a l'aigua.
Retenció de colors sota ciclisme de temperatura
Les seccions de doble color se sotmeten a proves de ciclisme tèrmic.
El color no s’ha d’esvair sota l’estrès de la temperatura.
La prova oscil·la entre -30 grau fins a 110 graus.
Les interfícies de color no han de deminar sota expansió.
No es permet la migració del pigment entre zones de colors.
Comprovacions d’inspecció post-cicle per a qualsevol decoloració superficial.
L’estabilitat del color ha de coincidir amb els resultats de la integritat estructural.
Es comparen els estàndards visuals amb les mostres de colors originals.
Les proves de cambra UV simulen l’exposició solar a llarg termini.
Els resultats es cataloen per al seguiment de la consistència dels lots.
Acabat i compatibilitat de recobriment superficial
L’acabat superficial ha de romandre suau després de la modelat.
El nivell de brillantor ha de ser coherent entre ambdós colors.
Les vores del color no han de pelar ni escampar durant la manipulació.
No s’apliquen recobriments addicionals després de la fabricació.
La rugositat superficial es mesura amb escàners làser.
Els polímers han de resistir -se a les escorcolls i al desgast del color.
Els xecs de proves d’impacte per a la delaminació del color.
Les superfícies han de romandre lliures de partícules estrangeres.
El color no s’ha de transferir a materials connectats.
Totes les superfícies es netegen abans dels envasos.
Embalatge, identificació i etiquetatge
Els accessoris de doble color s’ordenen mitjançant ID visual.
Els codis de combinació de colors s’utilitzen per al seguiment de productes.
Cada ajust està etiquetat amb informació de producció i lot.
Les etiquetes indiquen el cicle de maridatge i modelat de colors.
Els envasos impedeixen la UV i l'exposició mecànica durant el trànsit.
Els tons de color es revisen creuats abans de la boxa.
Les caixes inclouen gràfics de partits de colors aprovats.
Els envasos segellats impedeixen la decoloració relacionada amb el contacte.
S'inclouen mostres de referència del color per als controls de distribuïdors.
Tots els envasos compleixen els requisits d’etiquetatge d’exportació.

Prova i aprovació de postproducció
Els accessoris finals passen per proves visuals i mecàniques.
Les zones de colors s’escaneixen per sensors òptics automatitzats.
La separació de colors desencadena la retirada de la línia.
Els accessoris aleatoris es proven destructivament per obtenir força de la interfície.
Les línies de fusió del color s’estrenen sota tensió.
Tots els ajustaments aprovats compleixen les directrius de la integritat del color.
L’aprovació del lot requereix la signatura QA i l’entrada del registre.
Els accessoris rebutjats són triturats i reciclats al lloc.
Totes les dades es registren a la base de dades de producció.
Les làmines estàndard de color s’arxiven amb finalitats d’auditoria.
Conclusió: Enginyeria de precisió de doble color
Els accessoris de doble color IFAN combinen control estètic i mecànic.
Cada secció està dissenyada per a estabilitat dimensional.
Les fórmules de material s’ajusten per coincidir amb els perfils de colors.
L’aplicació en color segueix estrictes estàndards de coinjecció.
Cada ajust es prova abans dels envasos finals.
Els tons dobles milloren els sistemes de control de qualitat visuals.
Els equips de producció verifiquen totes les capes durant el modelat.
Les superfícies es mantenen consistents sota estrès físic i tèrmic.
L’alineació del color compleix tots els requisits de tolerància internacional.
Els accessoris finals representen una disciplina de fabricació estricta i un enfocament de disseny.